扬州同心集装箱生产工艺流程解析与质量管控关键环节说明
📅 2026-10-07
🔖 扬州同心集装箱有限公司
在集装箱制造行业,工艺水平与质量管控能力直接决定产品的密封性、承重表现与使用寿命。扬州同心集装箱有限公司深耕集装箱生产多年,围绕下料、成型、焊接、涂装、总装等环节建立了一套标准化作业体系,以下从关键工序与质控节点展开说明。
核心工序拆解
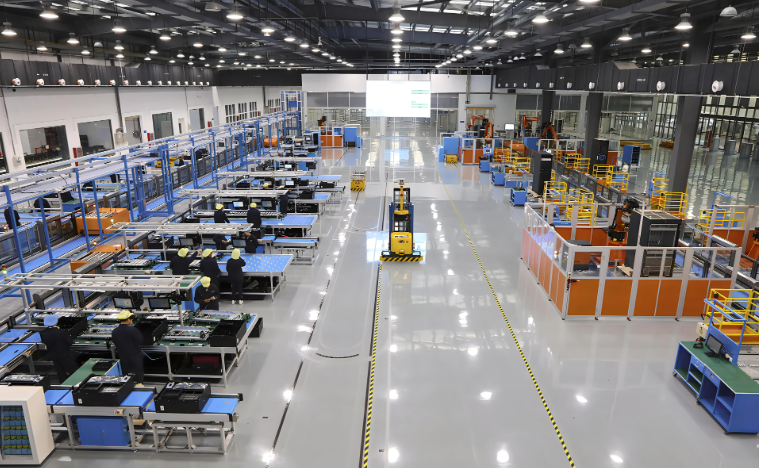
扬州同心集装箱有限公司的生产线以钢材预处理为起点,随后进入数控下料环节,切割精度控制在±1mm以内。成型工序中,侧板、顶板通过大型液压机一次压制成型,减少后续拼接误差。
- 焊接环节:采用CO₂气体保护焊与自动焊机配合,关键受力部位执行双面满焊,焊后进行渗透检测。
- 涂装环节:喷砂除锈达Sa2.5级,底漆、中间漆、面漆三道涂层总膜厚不低于180μm。
- 总装与密封:门框、角件安装后需通过淋雨试验,持续30分钟无渗漏为合格。
质量管控的三道防线
扬州同心集装箱有限公司在自检、互检基础上设置专职质检岗。原材料入库须核对材质证明并抽检力学性能;过程检验中,每20台抽取1台进行尺寸全检;出厂前对箱体进行堆码与吊顶试验,验证结构强度。
以某批20英尺标准箱订单为例,焊接工序发现侧板局部变形超差0.5mm,质检组立即追溯至成型模具间隙异常,调整后同批次产品合格率由96.2%回升至99.1%。
工艺执行的刚性,加上数据化的检验记录,让扬州同心集装箱有限公司在交付周期与产品一致性上保持稳定表现。对于有定制需求的客户,技术团队还会在打样阶段介入,提前锁定工艺参数。